 English
 中文简体
 Deutsch
 Español


- TELÉFONO:
+86-574-63269198
+86-574-63261058
- FAX:
+86-574-63269198
+86-574-63261058
- CORREO ELECTRÓNICO:
- DIRECCIÓN:
Zona industrial de Henghe Ningbo, Zhejiang, China.
- SÍGANOS:

Contenido
Un inspector microfonea un eje de 30 mm a 30,018 mm. El dibujo pide 30 mm nominales, y la pregunta en el banco es si la pieza se envía o va al contenedor de rechazo. Una tabla de tolerancia métrica responde a eso en segundos, pero solo cuando se le envían tres entradas en el orden correcto: la banda de tamaño nominal, la letra de desviación fundamental y el grado de tolerancia. Si se equivoca uno de esos, se desechará un eje perfectamente utilizable mientras que una junta realmente floja aún llega a ensamblarse. La tabla no es complicada. Al leerlo es donde las cosas van mal.
La respuesta corta primero. Cada valor en una tabla de tolerancia métrica es un ancho de banda en micras, no una cifra más o menos en milímetros. A un orificio IT7 de 30 mm se le permiten 21 micrones de variación de tamaño, que es 0,021 mm. Tratar esos 21 como milímetros o dividirlos a la mitad en más o menos 10,5 micrones son los dos errores que vemos con más frecuencia en los informes de inspección entrantes.
ISO 286 define el sistema. La Parte 1 establece los grados de tolerancia y la Parte 2 enumera las desviaciones límite para ejes y agujeros de hasta 3150 mm. ANSI B4.1 cubre el equivalente en pulgadas usando milésimas de pulgada, por lo que un dibujo que cite ambos sistemas en la misma nota no concordará consigo mismo. Elija uno y manténgalo a lo largo de toda la cadena de tolerancia.
El tamaño nominal es la primera entrada. Los valores de tolerancia avanzan en bandas, y los límites de las bandas importan más de lo que la mayoría de la gente espera. Un elemento de 30 mm pertenece al rango de más de 18 a 30 mm, mientras que un elemento de 30,5 mm ya ha pasado al rango de más de 30 a 50 mm, donde la variación permitida es más amplia.
La carta es la segunda entrada. Las letras minúsculas describen ejes, las letras mayúsculas describen agujeros. La letra fija dónde se ubica la zona de tolerancia en relación con la línea cero, que es el tamaño nominal en sí, y esa posición decide si la junta se despeja o se agarra.
La calificación es el tercer insumo. Los grados de TI van desde IT1 a IT18, y cuanto mayor sea el número, más amplia será la banda.
| Diámetro nominal (mm) | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|
| Más de 3 a 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| Más de 6 a 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| Más de 10 a 18 años | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| Más de 18 a 30 años | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| Más de 30 a 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| Más de 50 a 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| Más de 80 a 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
Ahora lea un caso real. Un diámetro de 30 mm hasta H7 se encuentra en la banda de más de 18 hasta 30 mm. H es un agujero con su desviación menor en cero, por lo que el agujero puede medir entre 30.000 y 30.021 mm. Un eje acoplado a k6 en la misma banda va de 30,002 a 30,015 mm. La unión es un ajuste de transición con hasta 19 micrones de espacio libre o 15 micrones de interferencia, y esa es la historia completa del par.
Cada escalón de la serie de grados es aproximadamente 1,6 veces más ancho que el superior, lo que significa que la precisión se vuelve costosa rápidamente. En un diámetro de 50 mm, el IT8 permite 39 micras y generalmente proviene de un torno o un centro de mecanizado decente. IT6 permite 16 micrones y normalmente significa rectificado, a menudo con un accesorio y un pase de inspección adicional.
Hacer coincidir la calidad con el trabajo mantiene los costos bajo control. IT5 e IT6 pertenecen a calibres maestros, muñones de husillo y asientos de rodamientos de precisión. IT7 cubre la mayoría de las carcasas de rodamientos, orificios de cajas de cambios y orificios hidráulicos. IT8 se adapta a ajustes a presión que solo necesitan permanecer apretados, y IT9 a IT11 son aceptables para ubicar elementos que nunca soportan carga.
Una comprobación que evita discusiones posteriores: sume las tolerancias de los dos componentes a la incertidumbre de medición y compare ese total con la ventana de holgura que la junta realmente necesita. Si la suma es mayor que la ventana, ningún plan de inspección rescatará el diseño.
Las desviaciones del eje de a a g se encuentran por debajo de la línea cero, por lo que siempre pasan por el orificio correspondiente. La letra h pone la desviación superior en cero, por lo que el eje nunca es mayor que el nominal. Las letras j, k, m y n forman zonas de transición, y p a zc se ubican por encima de la línea cero como interferencia. Los agujeros siguen la misma lógica en mayúsculas y el patrón se refleja: A a G claro, H se encuentra en o por encima del nominal, transición de J a N, interferencia de P a ZC.
La base del orificio, escrita con una H mayúscula, es la predeterminada en la mayoría de los diseños de máquinas porque un orificio escariado o perforado es más fácil de sostener y se puede rectificar un eje para adaptarlo. La base del eje, con una h minúscula, aparece cuando el eje terminado o un eje comprado tiene que coincidir con varios orificios diferentes.
| Encajar | Tipo | Rango a 30 mm (micras) | Uso típico |
|---|---|---|---|
| H7/g6 | Deslizante | 7 a 41 liquidación | Anillos de localización y guías que necesitan flotación axial. |
| H7/h6 | Autorización de ubicación | Liquidación de 0 a 34 | Uniones que deben separarse a mano. |
| H7/k6 | Transición | 19 autorización a 15 interferencia | Asientos de rodamientos bajo carga ligera, ubicación de pasadores |
| H7/n6 | Transición | 6 autorización a 28 interferencia | Uniones semipermanentes, ajuste a presión ligero |
| H7/p6 | Interferencia | 1 a 35 interferencias | Aros interiores de rodamientos bajo carga normal a pesada |
| H7/s6 | forzado | 14 a 48 interferencias | Cargas de choque pesadas, necesita calefacción o prensa. |
La regla que decide la mayoría de los ajustes de los rodamientos es la dirección de la carga. Si la carga gira con respecto al aro interior, el aro interior necesita interferencia en el eje y el aro exterior debe asentarse con un pequeño espacio libre en el alojamiento. Si el aro exterior soporta la carga giratoria, como en el cubo de una rueda, los números se intercambian y la carcasa sufre la interferencia.
En la práctica, un eje en k5 o k6 cubre cargas normales, mientras que m5 o m6 se adapta a trabajos más pesados. Un aro exterior estacionario suele montarse en una carcasa H7 o J7. Una vez que el anillo exterior gira, K7 o M7 se convierte en el punto de partida más seguro y, a menudo, el orificio se termina mediante rectificado después de ensamblar la carcasa para mantener la redondez bajo control. La selección del modelo merece el mismo cuidado que el ajuste en sí, y esta guía sobre selección del modelo de rodamiento explica las preguntas sobre carga y velocidad que preceden a la llamada de tolerancia.
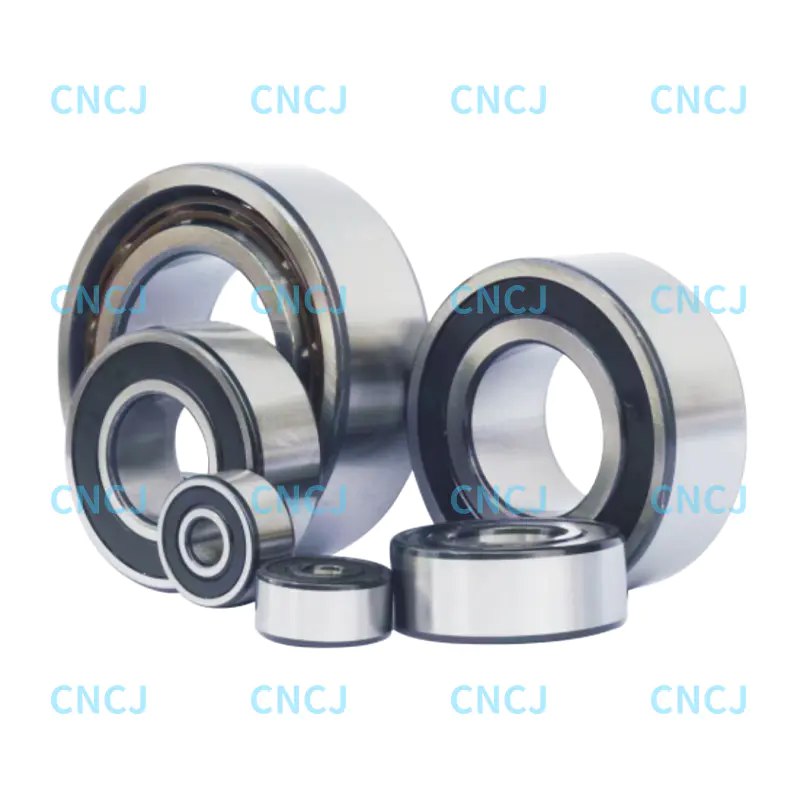 Rodamientos de bolas de contacto angular de doble hilera series 32 y 33 Después de la guía de ajuste del eje y la carcasa, estos rodamientos de contacto angular de dos hileras se adaptan a cargas radiales y axiales combinadas; la serie 32 ofrece mayor capacidad axial. Ver producto →
El material de la vivienda también cambia la respuesta. El aluminio se expande a unas 23 micras por metro por grado Celsius, frente a las 11 o 12 del acero, por lo que una carcasa de aluminio que se adapta correctamente a la mesa de trabajo puede perder su agarre a la temperatura de funcionamiento. En esas aplicaciones, el ajuste inicial tiene que ser más ajustado o la carcasa necesita un inserto de acero.
Un ajuste de interferencia roba parte del juego interno del rodamiento. Como regla general, aproximadamente del 70 al 80 por ciento de la interferencia diametral se convierte en un juego interno radial reducido, y la reja aumenta en anillos de paredes delgadas y ejes huecos. Por lo tanto, un asiento k6 en un diámetro de 30 mm puede consumir de 10 a 12 micras de espacio libre antes de que la máquina funcione.
Precisamente por este motivo existen grupos ISO 5753 como CN y C3. El grupo de juego debe elegirse después de calcular el ajuste, no antes, porque un rodamiento que comienza en el extremo inferior de CN y pierde 11 micrones en el ajuste puede terminar precargado y calentándose. Las disposiciones precargadas también merecen un paso de verificación, generalmente una verificación del par en el eje ensamblado o una medición del aumento de temperatura durante un breve rodaje.
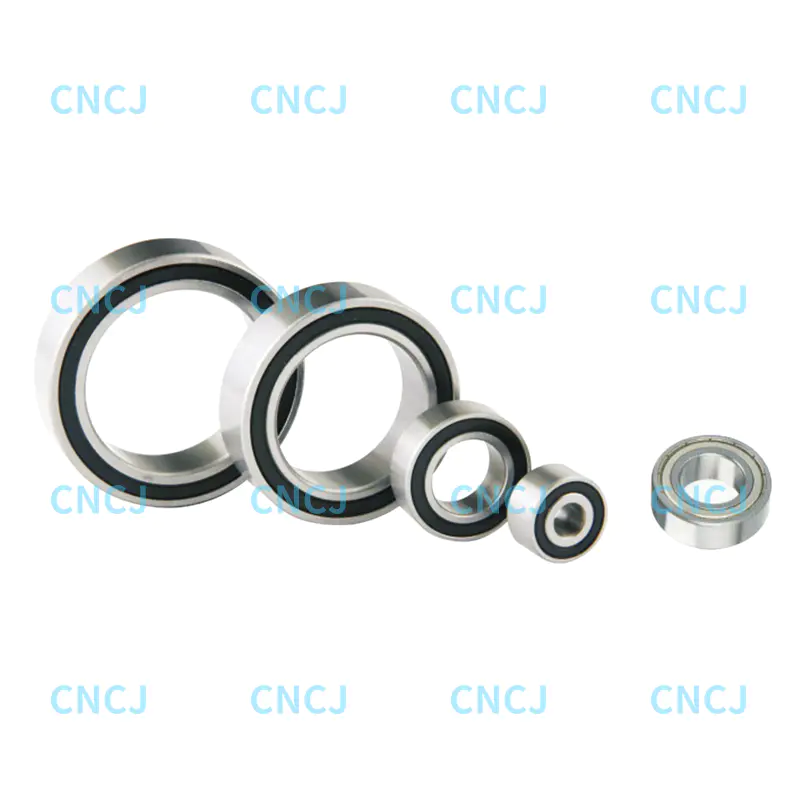 Rodamientos de bolas de contacto angular de doble hilera series 52 y 53 Cuando los grupos de holgura y el ruido de funcionamiento son importantes, estos rodamientos de contacto angular de doble hilera ofrecen opciones de sellado y lubricación para husillos, energía eólica, cubos de ruedas y bombas. Ver producto →
Cuando se espera que el conjunto funcione a gran velocidad, el ajuste también afecta al ruido. Un asiento demasiado flojo hace que el anillo se deslice, y el deslizamiento se manifiesta como un ruido sordo de baja frecuencia mucho antes de que aparezca cualquier desgaste visible.
La temperatura es el primer punto ciego. El acero crece alrededor de 11,5 micrones por metro por cada grado Celsius. Un diámetro interior de acero de 100 mm medido a 30 grados Celsius en lugar de la referencia de 20 grados es aproximadamente 11,5 micrones más grande que su tamaño certificado, y en la banda de más de 80 a 120 mm una tolerancia IT7 tiene solo 35 micrones de ancho, por lo que la deriva por sí sola consume un tercio del margen.
La incertidumbre de la medición es la segunda. Un buen micrómetro de mano contiene más o menos 2 micrones en una pieza controlada por un operador experto, y una vez que se agregan la calibración del calibre, la temperatura de la pieza y la técnica, de 4 a 6 micrones es una cifra realista. Ese número tiene que estar dentro de la banda de tolerancia, no al lado de ella.
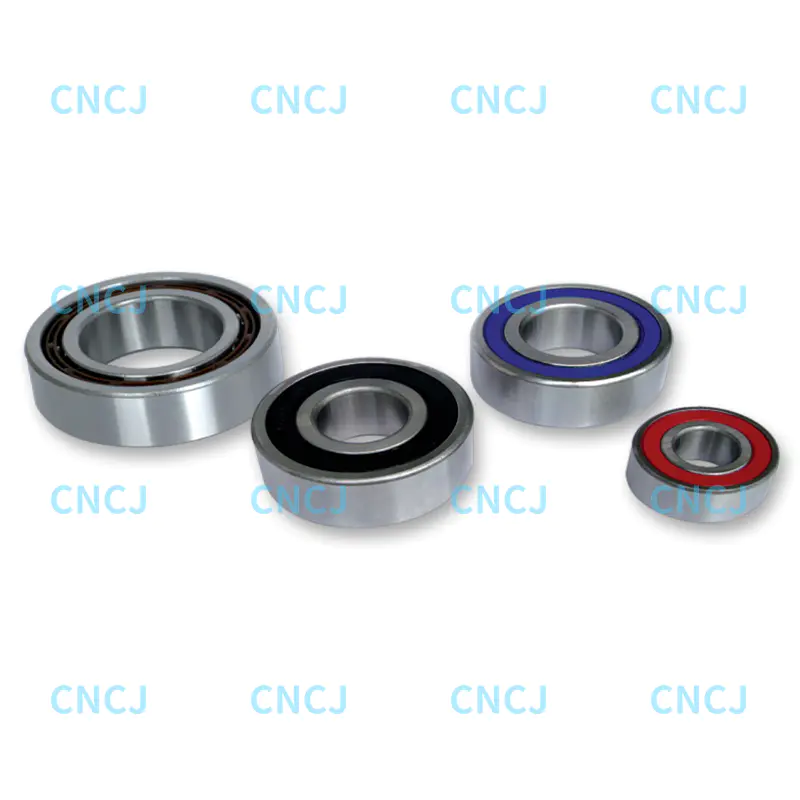 Rodamientos rígidos de bolas de Ningbo Wanshun Bearing Para verificar la redondez, el acabado de la superficie y las condiciones de ajuste a presión, este producto de rodamiento rígido de bolas brinda acceso a consultas y cotizaciones. Ver producto →
La geometría es la tercera. Las tablas de tamaños no dicen nada sobre redondez, cilindricidad, conicidad o acabado superficial. Un orificio de tres lóbulos puede pasar una verificación micrométrica de dos puntos y aun así producir un ajuste que traquetea o se atasca. Los ajustes a presión generalmente requieren un acabado superficial por debajo de aproximadamente 0,4 micrones Ra, porque una superficie más rugosa se corta durante el ensamblaje y silenciosamente devuelve parte de la interferencia calculada.
Nada de esto hace que la tabla de tolerancia métrica no sea confiable. Simplemente significa que la tabla le proporciona la banda de tamaño y todo lo demás relacionado con la junta proviene de la dirección de la carga, la temperatura, la pérdida de holgura y la geometría. Nosotros construimos Rodamientos de bolas de contacto angular de dos hileras de alta precisión y bajo nivel de ruido. y rodamientos rígidos de acuerdo con estas mismas reglas ISO 286, y la cadena de tolerancia se verifica nuevamente durante el ensamblaje y no solo en la mesa de dibujo. Cuando un ajuste es crítico, construya una unión, mida la fuerza de ensamblaje y deje que la pieza confirme lo que predice la tabla.
+86-574-63269198
+86-574-63261058
+86-574-63269198
+86-574-63261058
Zona industrial de Henghe Ningbo, Zhejiang, China.
Por favor, deje su dirección de correo electrónico para que podamos comunicarnos con usted lo antes posible.
Derecho de autr © Ningbo Wanshun Bearing Co., Ltd. Todos los derechos reservados.
